上周有个做床垫的客户发来一组数据:同一块海绵,上午测 52%,下午再测 47%,中间没换人、没换机器,他第一反应是设备坏了。我让他先别拆机器,把试样、落点、读数这三样过一遍。最后查出来是切样时厚度差了 3mm,球砸下去的能量被"压到底"吃掉一截,数值当然对不上。落球法原理不复杂,但变量比想象的多,数据飘的时候按这四处依次查,八成能定位。

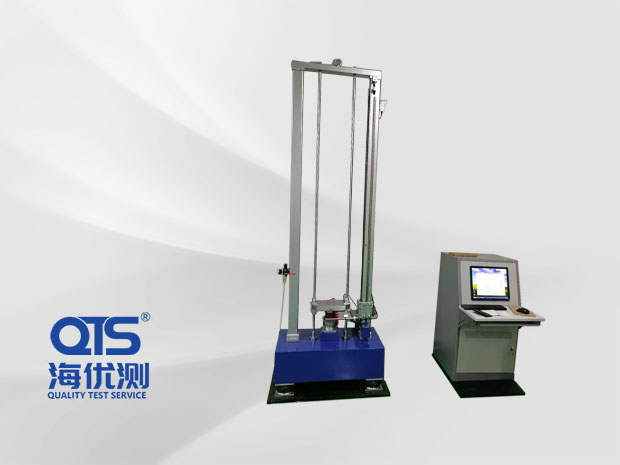
钢球释放机构,落点和初速度靠它保证,手工放球做不到
标准试样是 100mm×100mm×50mm,GB/T 6670 定的尺寸,不是随便切一块就行。厚度不够,钢球砸下去的能量有一部分被"压到底"吃掉,回弹率必然偏低。两块叠起来凑厚度更不行,中间那道缝本身就是个缓冲层,测出来的数没有意义。
切样也有讲究。海绵泡孔有方向,发泡方向和平面方向的回弹不一样,切的时候要标明哪面朝上,几次测试保持同向。表面要平整,刀口别把泡孔压塌;密度明显不均的边角料,别拿来凑数。
还有一条最容易被跳过:刚下线的海绵别马上测。车间温湿度、含水率都没稳定,样放一放、按标准做完状态调节再上机,数据才可复现。急着出结果的,至少等到试样温度和手感都稳下来。
老款设备靠手放球,这是重复性最大的敌人。手的力度不一样、松开的时机不一样,球离手的初速度每次都有差别,同一块样测五遍能给你五个数。
带释放机构的机型,球被机构夹住、到点脱开,落点每次都在同一个位置,这是能不能出稳定数据的分水岭。落点还要在试样正中心,偏 5mm,球弹起来的方向就偏,测到的最高点跟着变。
设备本身得调水平。底脚没调平,球落下去自带横向分量,越测越飘,很多人查了一圈参数才发现是地脚的事。
高度也别忘了。国标 GB/T 6670 的落距是 460±0.5%mm,美标 ASTM D3574 是 500±0.5%mm,切换标准时高度调节机构要重新锁死。我见过客户切了美标没锁紧,测到一半高度自己往下滑,一整批数据全废。球本身也要看:直径 ¢16±0.05mm,表面有磕碰、锈点、失圆的,赶紧换,球不圆弹起高度必然偏低。
回弹的最高点是一瞬间的事,肉眼盯刻度根本抓不住。老办法眼睛看、手记数,换个人读数又是一套。
现在主流是光纤测距传感器,球弹到最高点自动抓峰值,配液晶触摸屏直接算回弹率,还能自动算多次平均值、通过 USB 导出去。落球回弹检测仪标称的回弹率精度 <0.5%,这个指标只有在自动读数下才成立——手动读,精度写多少都白搭。

光纤测距配触摸屏控制箱,回弹高度自动抓峰值、自动算平均
测的次数也要够。单次读数不作数,同一个样多测几个点、几个样取平均,再看离散程度。几个点之间差两三个百分点属正常,差到七八个点,回头查前两处。
同一张海绵,中间和边缘的密度能差一截,回弹率跟着差。取样要避开边缘和大孔区,挑平整、泡孔均匀的位置。
还有两个坑。一是不同批次的料别混着比,配方、密度、发泡工艺差一点,回弹率本来就不在一个水平。二是做过压陷疲劳或压缩试验的样,不能再拿来测回弹,泡孔结构已经被压过一遍了。要对比疲劳前后的回弹变化,得另取没测过的样做基准。
温湿度也算一条。海绵吸湿后手感变软,回弹率往下走,梅雨季尤其明显。测试时的温湿度记下来,跟数据一起存档,后面复测才有参照。

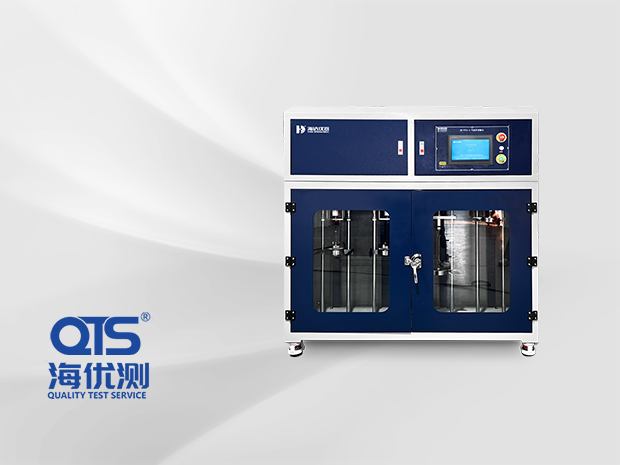
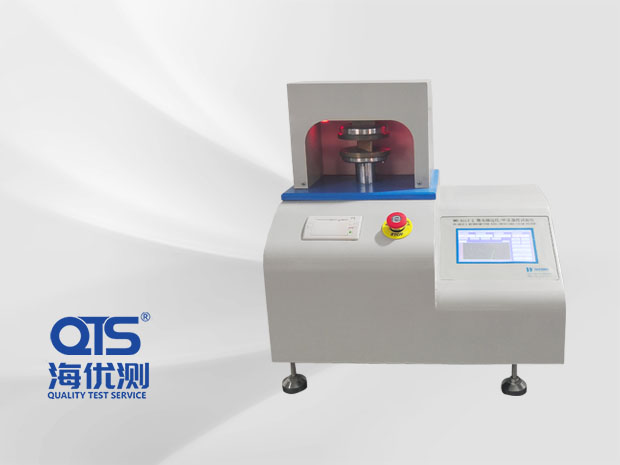
落球回弹检测仪整机,试样台和高度调节机构都在主机上
客户最爱问这句。实话是:仪器只负责把数测准,合不合格看你的产品标准和客户图纸。家具海绵、汽车座垫、包装缓冲、鞋材,各家的验收线都不一样;同样一份样,按 SES N3296 和按 GB/T 6670 测出来的条件也不同。
所以别在仪器参数里找"合格线"。把客户给的验收标准、图纸标注,或者上一批的实测数据拿出来,跟新测的对比,这才是能落地的判定方式。仪器能保证的只是一件事:同样的样、同样的条件,测出来的数可以复现。
数据还是飘,把试样尺寸、执行标准、几次实测值连同测试时的温湿度发过来,我帮你看是设备、试样还是操作的问题,比在电话里猜快。相邻的压陷回复时间仪、电脑款硬度疲劳仪,排查思路也差不多,都是先把试样和工装固定死,再谈数据。

咨询热线
133-9087-7599